Araştırma tarihi: 16.10.2026
Reaktif boyamada abraj, boya fikse olduktan sonra düzeltilmesi neredeyse imkânsız bir hatadır. Bu yazı, abrajın nedenlerini teşhis etmeyi ve doğru kimyasal yaklaşımı seçmeyi beş adımda ele alıyor.
1. Aynı reçete, farklı renk: Sorun nerede başlıyor?
Pamuk örme kumaşların büyük bölümü reaktif boyalarla, çekim yöntemiyle boyanır. Bir partinin renk tutmaması; tamir boyama, ek su, enerji, makine zamanı ve teslim gecikmesi demektir. Yazarın saha gözlemine göre, özellikle fason boyahanelerde sökülüp yeniden boyanan tek bir parti, doğru boyanmış yaklaşık üç partinin karlılığını götürür.
Abrajın bu kadar pahalı olmasının nedeni reaktif boyamanın kinetiğindedir. Süreç üç birbirine bağlı olaydan oluşur:
- Adsorpsiyon (tuz fazı): Selüloz ve anyonik boya molekülü sulu ortamda birbirini iter. Tuz bu itmeyi azaltır ve boyanın elyafa çekimini artırır. Bu aşamada boya hâlâ elyaf üzerinde yer değiştirebilir.
- Fiksasyon (alkali fazı): Alkali eklendiğinde boya selülozla kovalent bağ kurar ve artık hareket edemez. Fiksasyon pH’ı reaktif gruba göre değişir ve boya üreticisinin önerdiği hedef pH’ta yapılmalıdır; pH’ın gereğinden yükseğe çıkması boyanın hidrolizini artırır. Fiksasyon başladığında migrasyon büyük ölçüde durur (Textile Today).
- Hidroliz: Boyanın bir kısmı elyaf yerine suyla tepkimeye girer ve fikse olmaz. Çekim boyamasında boyanın %10–40’ının fikse olmadığı bildirilmektedir (Ristić vd., 2023).
Temel sonuç şudur: Tuz fazında oluşan düzensizlik, alkali eklendiğinde kalıcı hale gelir. Yani boyama sürecinden kaynaklanan abraj, büyük ölçüde fiksasyondan önceki dakikalarda belirlenir.
Sınır: Kritik pH ve sıcaklık aralıkları boya tipine ve reaktif gruba göre değişir.
2. Yaygın hata: Abrajı tek bir nedene bağlamak
Abraj görüldüğünde ilk refleks genellikle tek bir suçlu aramaktır: “Boya partisi farklı”, “Egalizatör yetmedi”, “Operatör hata yaptı”. Oysa abraj çoğu zaman tek bir hatanın değil, birkaç küçük sapmanın üst üste gelmesinin sonucudur.
Bu düşünce kalıbı iki pratik hataya yol açar:
- Yanlış yere müdahale: Sorun ön terbiyedeyse boyama reçetesini değiştirmek sonucu düzeltmez, yalnızca maliyeti artırır.
- Zamanı yanlış kullanmak: Tuzun ya da alkalinin tek seferde, hızlı verilmesi süreyi kısaltıyor gibi görünür. Ancak çekim ve fiksasyon hızını ani yükselttiği için boyaya eşit dağılma fırsatı bırakmaz. Kazanılan birkaç dakika, bir tamir boyamasıyla geri ödenir.
Bir diğer yaygın yanılgı da reaktif boyamayı dispers boyama gibi düşünmektir. Polyesterde yardımcı kimyasal yüksek sıcaklıkta boyanın yeniden dağılmasına yardımcı olur. Reaktif boyamada ise fikse olan boya yer değiştiremez. Bu yüzden asıl mesele, tuz ve alkali aşamalarında çekim ve fiksasyon hızını yönetmektir.
Doğru yaklaşım, abrajı bir teşhis problemi olarak ele almaktır. Bir sonraki bölüm bunun için sistematik bir yöntem sunuyor.
3. Yöntem: Abrajı kaynağına göre teşhis etmek
Abrajın nedenleri beş grupta toplanabilir. Teşhise hammaddeden başlayıp ard işleme doğru ilerlemek, yanlış yere müdahale riskini azaltır.
Hammadde (iplik ve kumaş) kaynaklı
| Neden | Çözüm |
|---|---|
| Pamuk olgunluk farkları, olgunlaşmamış lifler | Hammadde kabulünde kontrol; iplik tedarikçisinden lif kalitesi bilgisi istemek |
| Farklı iplik partilerinin aynı kumaşta karışması | Örme aşamasında parti takibi ve etiketleme; karışık partileri aynı boyamaya almamak |
Ön terbiye kaynaklı
| Neden | Çözüm |
|---|---|
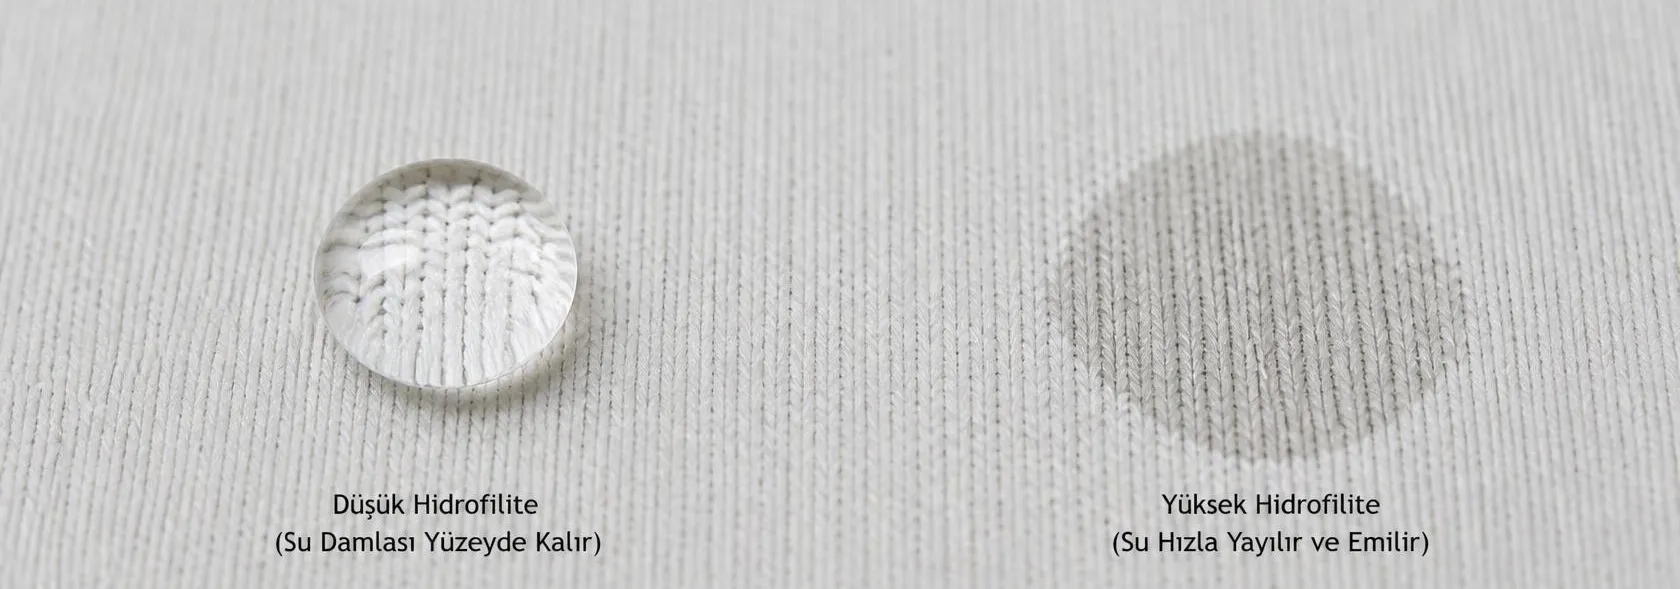
| Yağ, mum ve kir kalıntısı | Etkin yağ sökücü ve ıslatıcı seçimi; boyama öncesi hidrofilite testi |
| Ağartmadan kalan peroksit | Peroksit gidericiyle (örneğin enzimatik) giderim; boyamadan önce kalan peroksit kontrolü |
| Kumaş üzerinde düzensiz pH | Nötralizasyonun kontrolü; boyama öncesi kumaş pH ölçümü |
| Elastanlı kumaşlarda yetersiz ya da düzensiz ön fiksaj | Kumaş cinsine uygun sıcaklık, süre ve hızda ön fiksaj; ram boyunca sıcaklık ve en kontrolü |
Elastanlı kumaşlarda ön fiksaj ayrıca önemlidir. Yazarın saha gözlemine göre fiksajı yetersiz ya da düzensiz olan kumaş, boyamada bölgesel olarak farklı davranır ve kırık izine daha yatkın hale gelir; sonuç, boyama aşamasında ortaya çıkan ama kaynağı boyamadan önce olan bir abrajdır.
Boya kaynaklı
| Neden | Çözüm |
|---|---|
| Kombinasyondaki boyaların uyumsuz çekim ve fiksasyon profilleri | Benzer SERF profiline (ilk çekim, toplam çekim, reaktivite ve fiksasyon verimi) sahip boyalarla kombinasyon kurmak (Fibre2Fashion) |
| Yüksek ilk çekimli boyaların hızlı “vurması” | Tuzun dozajlanarak ya da parçalı verilmesi |
| Farklı reaktif grupların farklı sıcaklık ve pH davranışı | Reçetede aynı sıcaklık sınıfındaki boyaları kullanmak |
| Parlak mavi ve turkuaz tonlarda noniyonik kalıntılar | Ön terbiye ve ıslatıcı kalıntılarının iyice durulanması; bu renklerde yardımcı kimyasal seçiminin boya üreticisinin önerisiyle yapılması |
Noniyonik yüzey aktif maddeler reaktif boyaların çekimini ve renk verimini değiştirebilir, tonda kaymaya yol açabilir (Fibre2Fashion). Pamuğa uygulanan noniyonik maddenin boya alımını artırabildiğini gösteren çalışmalar da vardır (Ristić vd., 2013). Yani etki, yönü ne olursa olsun, boya alımını değiştirir; kalıntı kumaşa eşit dağılmadığında bu fark abraj olarak görünür. Yazarın saha gözlemine göre parlak mavi ve turkuaz tonlar bu etkiye özellikle duyarlıdır.
Proses kaynaklı
| Neden | Çözüm |
|---|---|
| Tuzun hızlı verilmesi | Dozajlı ya da parçalı tuz ilavesi |
| Banyodaki elektrolit miktarının reçeteden sapması | Tuz miktarının banyoda ölçülerek doğrulanması (örneğin iletkenlik ya da yoğunluk ölçümüyle) |
| Alkalinin tek seferde verilmesi | Kademeli ya da progresif alkali dozajı; kontrollü alkali ve tampon sistemleri |
| Hatalı ısıtma gradyanı, düşük flotte oranı, yetersiz sirkülasyon | Dozaj süresi, ısıtma hızı ve fiksasyon sıcaklığının boya üreticisinin önerisine göre standartlaştırılması; makine parametrelerinin kayıt altına alınması |
| Su sertliği ve metal iyonları | Su kalitesinin düzenli ölçümü; uygun iyon tutucu (sekestran) kullanımı |
| Kırık izi | Kırık önleyici; doğru kumaş yükü ve hızı |
| Düze açıklığının kumaşa uygun olmaması | Düze açıklığının ve pompa basıncının kumaş cinsine, gramajına ve yapısına göre ayarlanması |
Ard işlem kaynaklı
| Neden | Çözüm |
|---|---|
| Hidrolize boyanın yetersiz uzaklaştırılması | Etkin sabunlama ve durulama; boya transferini önleyici yardımcılar |
Sınır: Tablolar teşhis için bir başlangıç noktasıdır. Her işletmenin makine, su ve hammadde koşulları farklıdır; çözüm laboratuvar denemesiyle doğrulanmalıdır.
4. Örnek: Ne zaman tek ürün yeterli, ne zaman sistem gerekir?
Varsayımsal örnek
Aşağıdaki senaryo, yöntemi göstermek için kurgulanmıştır; gerçek bir işletmeye ait değildir.
Bir işletmede koyu lacivert pamuk süprem partilerinde bölgesel açık-koyu farklar görülüyor. İlk şüphe boya partisine yöneliyor ve reçete düzeltiliyor, ancak sorun devam ediyor.
Teşhis sırasıyla ilerleyince tablo değişiyor: Boyama öncesi yapılan hidrofilite testi kumaşın bazı bölgelerinin suyu geç emdiğini gösteriyor. Yani sorunun bir kısmı ön terbiyede. Ayrıca alkalinin tek seferde verildiği fark ediliyor. Çözüm iki adımlı oluyor: ön terbiyede yağ sökücü ve ıslatıcının gözden geçirilmesi, boyamada alkalinin kademeli verilmesi.
Bu örnek, Bölüm 2’deki yaygın hatayı somutlaştırıyor: Boyaya yapılan müdahale sonucu değiştirmedi, çünkü neden başka yerdeydi.
Tek ürün ne zaman yeterlidir?
Bazı sorunlar belirli ve iyi tanımlanmıştır. Bu durumlarda tam o sorun için geliştirilmiş, doğru seçilmiş tek bir ürün sonucu doğrudan değiştirebilir. Pamuk ve reaktif boyama tarafında örnekler:
- Fikse olmuş ağır yağları çözebilen yağ sökücüler
- Birkaç özelliği tek kalemde toplayan özel ve konsantre ıslatıcılar
- Nötr ortamda etkili çalışan tüy giderme (biyoparlatma) enzimleri
- Kırık izini önleyen kırık önleyiciler
Aynı mantık diğer proses ve elyaflarda da geçerlidir: polyesterde termomigrasyon açısından avantajlı silikon yumuşatıcılar, özel redüktif yıkama ajanları, polyester haslığını iyileştirip naylon kirlenmesini önleyen kimyasallar; apre tarafında ise su geçirmezlik, yanmazlık ve buruşmazlık apreleri.
Sistem yaklaşımı ne zaman gerekir?
Nedenler birden fazlaysa ya da birbirini etkiliyorsa, tek bir ürünün değiştirilmesi yeterli olmaz. İlk seferde doğru boyama oranı sürekli düşükse, sorun genellikle sürecin birkaç noktasına yayılmıştır. Bu durumda ön terbiyeden sabunlamaya kadar birbiriyle uyumlu çalışan bir kimyasal ve proses kurgusu gerekir.
Pratik kural şudur: Önce teşhis, sonra ürün. Neden net değilken ürün değiştirmek, yanlış yere yapılmış bir yatırımdır.
5. Kontrol listesi: Abrajı önlemek ve doğru tedarikçiyi seçmek
Abraj önleme kontrol listesi
İşletme kimyasal tedarikçisini seçerken nelere bakmalı?
| Ölçüt | Neden önemli? |
|---|---|
| Uygulama laboratuvarı | Ürünün işletme koşullarında denenmesini sağlar; doğru laboratuvar boyaması, işletmede yapılacak düzeltmeden çok daha ekonomiktir |
| Saha verisi | RFT, su ve enerji kazancı gibi ölçülebilir sonuçlar, teknik iddiayı somutlaştırır |
| Teknik destek | Sorun çıktığında teşhise katılan bir tedarikçi, yalnızca ürün satan bir tedarikçiden farklıdır |
| Ürünler arası uyum | Ön terbiyeden sabunlamaya kadar birlikte test edilmiş ürünler, sistem yaklaşımını mümkün kılar |
| Dozaj sistemlerine uygunluk | Sıvı ve kararlı formüller, otomatik dozajla hassas kontrol sağlar |
| Belgelenmiş kimyasal güvenliği | Aşağıdaki sertifika ve onaylar, ürünün müşteri ve marka gerekliliklerini karşıladığını gösterir |
Sertifikalar ne anlatır, neden önemlidir?
Bir kimya firmasının ürünleri için aldığı sertifika ve onaylar, yalnızca bir belge değildir. Bu belgeler, işletmenin kendi müşterisine ve markaya karşı verdiği kimyasal güvenlik taahhüdünü kanıtlamasını kolaylaştırır. Tedarikçinin bu süreçlere yatırım yapması, tekstil zincirine sağladığı somut bir katkıdır.
- ZDHC MRSL uyumu: ZDHC Üretimde Kısıtlı Maddeler Listesi, tekstil üretiminde kasıtlı kullanımı yasaklanan kimyasalları tanımlar. Ürünlerin uyumu 1’den 3’e kadar seviyelerle gösterilir; üst seviyeler, uyumun tutarlı biçimde sürdürüldüğüne dair daha fazla güvence verir (ZDHC).
- OEKO-TEX ECO PASSPORT: Tekstilde kullanılan kimyasallar, boyalar ve yardımcılar için bağımsız bir sertifikasyon sistemidir. ZDHC tarafından da kabul edilir; STANDARD 100 gibi diğer OEKO-TEX sertifikasyon süreçlerinde ön sertifika olarak tanınır ve bu süreçleri kolaylaştırabilir (Centexbel).
- GOTS onayı: Organik tekstil üretiminde yalnızca GOTS kriterlerine göre değerlendirilip onaylanmış boya ve yardımcı kimyasallar kullanılabilir. Bu onay, yetkili bir kuruluşun verdiği onay mektubuyla belgelenir (GOTS).
Satın alma sırasında sorulması gereken soru basittir: Bu ürün, benim müşterimin ve markanın istediği kimyasal gerekliliklerini belgeli olarak karşılıyor mu? Belgesi olmayan bir ürün ucuz görünse bile, müşteri denetiminde ya da sipariş kaybında çok daha pahalıya mal olabilir.
Sınır: Sertifikalar kimyasal güvenliği belgeler; tek başına boyama performansını garanti etmez. Performans, uygulama denemeleriyle ayrıca doğrulanmalıdır.
Sonuç
Reaktif boyamada abrajın boyama sürecinden kaynaklanan kısmı büyük ölçüde fiksasyondan önceki dakikalarda belirlenir; nedeni ne olursa olsun, sonradan düzeltilmesi pahalıdır. Çözümün sırası bellidir: önce nedeni doğru teşhis etmek, sonra o nedene uygun kimyasal ve proses yaklaşımını seçmek. Bazı sorunlar doğru seçilmiş tek bir ürünle çözülür; sürekli tekrarlayan sorunlar ise sistem yaklaşımı gerektirir.
Tedarikçi seçiminde de aynı mantık geçerlidir: Uygulama desteği, saha verisi ve belgelenmiş kimyasal güvenliği sunan bir iş ortağı, ilk seferde doğru boyamaya giden yolu kısaltır.
Kaynaklar
Tüm kaynaklar ücretsiz açılabilir. Doğrudan alıntı yapılmamış, bilgiler yeniden ifade edilerek kaynak gösterilmiştir.
- Ristić N. vd. (2023). Influence of cationic modification of cotton on dyeing with reactive dyes. Tekstilna industrija, 71(1), 21–30. https://doaj.org/article/cbfee246fde54edea6ba4d67116940df
- ZDHC MRSL Conformance Levels. ZDHC Bilgi Bankası. https://knowledge-base.roadmaptozero.com/hc/en-gb/articles/360009849037-ZDHC-MRSL-Conformance-Levels (erişim: 16.10.2026)
- OEKO-TEX ECO PASSPORT. Centexbel. https://www.centexbel.be/en/certification/oeko-texr/oeko-texr-eco-passport (erişim: 16.10.2026)
- How to get additives approved. GOTS. https://global-standard.org/certification-and-labelling/how-to-get-additives-approved (erişim: 16.10.2026)
- Ristić N., Šmelcerović M., Ristić I. (2013). The effect of nonionic surfactant treatment on dyeing of cotton fabrics. Hrčak. https://hrcak.srce.hr/en/142608 (erişim: 17.10.2026)
- Problems solving in dyeing of cotton textile material. Fibre2Fashion. https://www.fibre2fashion.com/industry-article/7052/problems-solving-in-dyeing-of-cotton-textile-material (erişim: 17.10.2026)
- Important characteristics of reactive dyeing. Fibre2Fashion. https://www.fibre2fashion.com/industry-article/7056/important-characteristics-of-reactive-dyeing (erişim: 16.10.2026)
- 10 causes and remedies of running shade in knit dyeing. Textile Today. https://www.textiletoday.com.bd/10-causes-and-remedies-of-running-shade-in-knit-dyeing (erişim: 16.10.2026)