Reaktif (Pamuk), Asit (Naylon) ve Dispers (Polyester) Boyamada Soru-Cevap
Egalizatör, doğru kurulmuş bir prosesin üzerine yapılan ince ayardır. Doğru seçim; lif ve boyarmadde sınıfı, iyonik uyum, mekanizma, ton derinliği, proses şartları ve laboratuvar testleriyle verilmelidir.
Bölüm 1 – Temel Kavramlar
S1. Egalizatör tam olarak ne iş yapar?
Egalizatörün görevi boyarmaddenin lif tarafından alınma hızını kontrol etmek ve/veya lif üzerine düzensiz çekmiş boyarmaddenin yeniden dağılmasını sağlamaktır. Böylece kumaşın her noktasında aynı renk tonu ve derinliği elde edilir. Bunu iki temel yolla yapar:
- Geciktirme: Boyarmaddenin lif üzerine ilk çekişini yavaşlatır. Hızlı ve kontrolsüz çekişin yarattığı düzgünsüz boyama (abraj) riskini düşürür.
- Migrasyon (yeniden dağılım): Fazla boyarmadde almış bölgelerden az almış bölgelere boyarmaddenin geçişini kolaylaştırır.
Bazı ürünler ikisini birlikte yapar. Polyesterde ise ürünün bir de dispersiyonu stabil tutma görevi vardır.
S2. Egalizatörler hangi mekanizmalarla çalışır?
- Boyarmaddeye afinitesi olan egalizatörler: Boyarmadde ile zayıf bir kompleks oluşturur. Banyoda boyarmaddeyi "tutar", sıcaklık yükseldikçe kompleks çözülür ve boyarmadde yavaş yavaş life geçer. Naylonda zayıf katyonik ve amfoterik ürünler bu tiptedir.
- Life afinitesi olan egalizatörler: Lif üzerindeki boyarmadde bağlanma noktaları için boyarmadde ile yarışır. Naylonda anyonik egalizatörler bu tiptedir.
- Migrasyon artırıcılar ve taşıyıcılar: Polyesterde lif yapısını gevşeterek veya boyarmaddenin liften çözülmesini kolaylaştırarak dağılımı iyileştirir.
- Dispersiyon stabilizatörleri: Polyesterde dispers boyarmaddenin yüksek sıcaklıkta topaklanmasını önler.
Doğru seçimin ilk adımı, kullandığınız boyarmadde–lif sisteminde düzgünsüzlüğün hangi mekanizmadan kaynaklandığını bilmektir.
S3. Egalizatör her düzgünsüzlük sorununu çözer mi?
Hayır. Bu sahada en sık yapılan yanlış varsayımlardan biridir. Aşağıdaki sorunları egalizatör sınırlı ölçüde telafi edebilir, kökten çözemez:
- uyumsuz boyarmadde kombinasyonu
- çok hızlı ısıtma rampası
- yetersiz banyo sirkülasyonu
- yanlış pH yönetimi
- düzensiz ön terbiye (hidrofilite, kasar ve termofiksaj farkları)
Önce proses ve boyarmadde seçimi doğru kurulmalı, egalizatör bunun üzerine ince ayar olarak eklenmelidir.
Bölüm 2 – Reaktif Boyarmadde ile Pamuk Boyama
S4. Reaktif boyamada egalizatörün rolü diğerlerinden neden farklı?
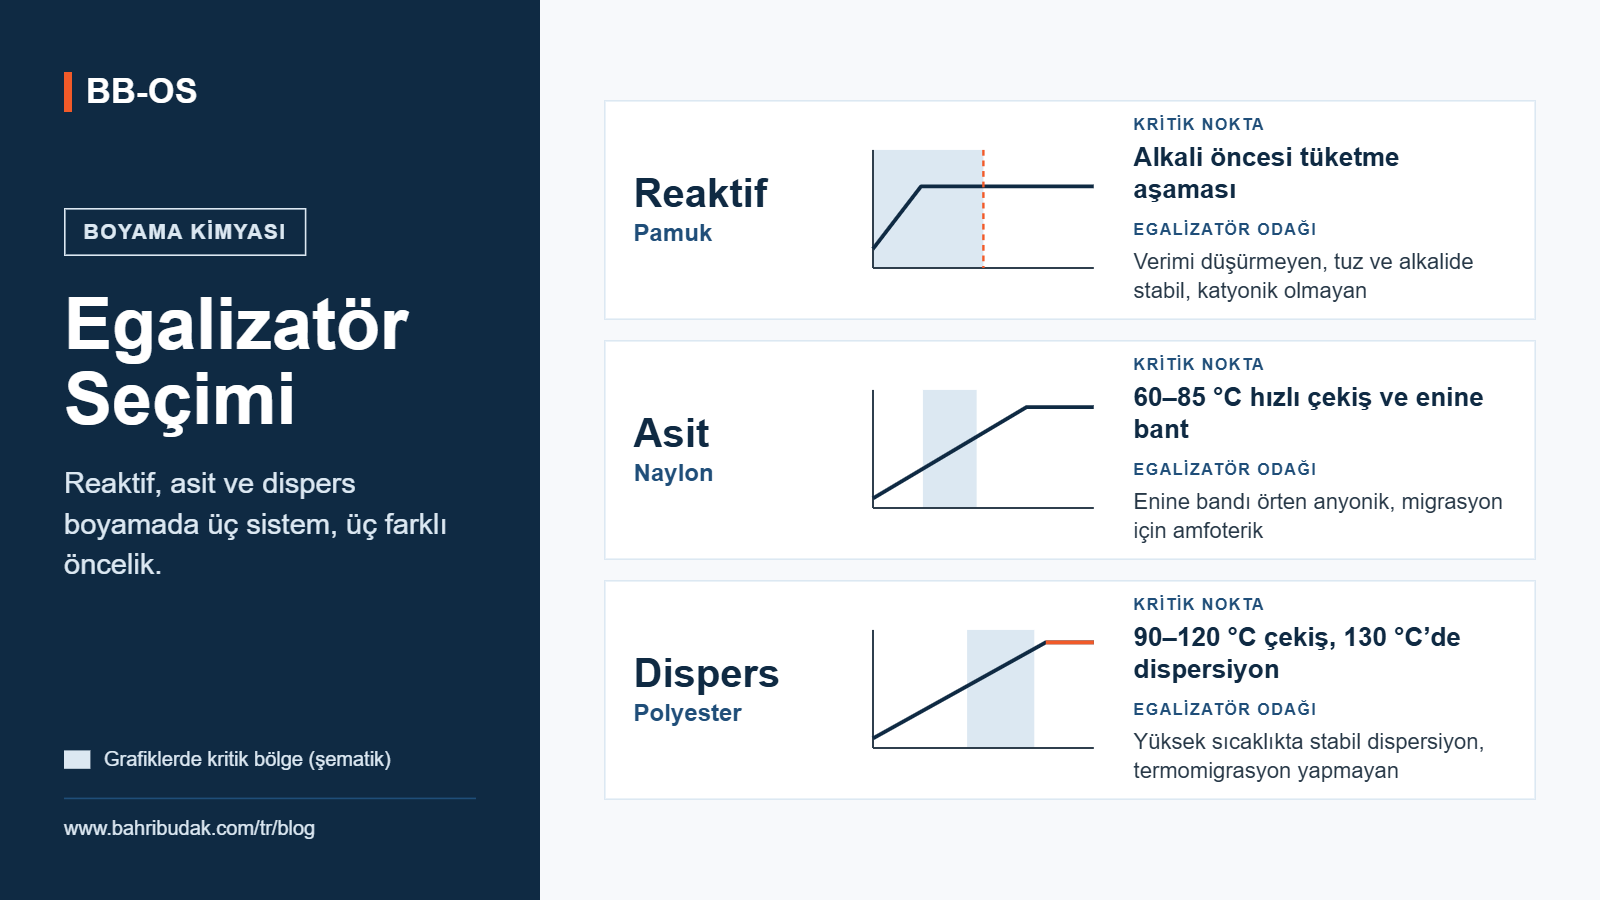
Reaktif boyarmadde alkali verildikten sonra selüloza kovalent bağla bağlanır. Bu bağ kurulduktan sonra migrasyon pratikte mümkün değildir. Bu yüzden düzgünlük asıl olarak alkali öncesi tuzlu tüketme (çektirme) aşamasında ve alkalinin ilk dakikalarında belirlenir.
Reaktifte düzgünlüğün ana araçları kimyasal egalizatörden çok şunlardır:
- tuzun ve alkalinin kademeli dozajı
- doğru sıcaklık profili
- uyumlu boyarmadde seçimi
Boyarmadde üreticilerinin verdiği substantivite, tüketme, reaktivite ve fiksaj profilleri birbirine yakın boyarmaddeler kombinasyonda birlikte hareket eder ve ton kayması az olur.
S5. O hâlde reaktifte egalizatör olarak ne kullanılır, nelere dikkat edilmeli?
Reaktif banyolarda kullanılan egalizatörler genellikle iki gruptandır:
- boyarmaddeye hafif afinitesi olan, polimer esaslı ürünler
- tuz ve alkali ortamında stabil, düşük köpüklü yardımcılar
Bunlar çoğu zaman iyon tutucu ve dispergatör özelliğiyle birlikte gelir. Seçimde bakılacak noktalar:
- Renk verimini düşürmemeli: Boyarmaddeyi banyoda çok güçlü tutan bir ürün hem tüketmeyi hem fiksajı azaltır. Sonuç açık ton ve atık suya giden daha fazla boyarmaddedir.
- Elektrolit ve alkali stabilitesi: Yüksek tuz (özellikle koyu tonlarda) ve pH 10,5–11,5 ortamında çökme, bulanıklık veya yağlanma yapmamalı.
- Kesinlikle katyonik olmamalı: Reaktif boyarmaddeler anyoniktir. Katyonik bir yardımcı boyarmadde ile çökelti oluşturur ve leke yapar.
- Düşük köpük: Jet ve overflow makinelerde köpük hem sirkülasyonu bozar hem düzgünsüzlük yaratır.
- Yıkama ile kolay uzaklaşmalı: Sabunlama aşamasında hidrolize boyarmaddenin uzaklaştırılmasını zorlaştırmamalı.
S6. Reaktifte yanlış seçim veya yanlış kullanımın sonuçları nelerdir?
- Verim kaybı ve renk tutturamama: reçetede boyarmadde artırmak zorunda kalınır, maliyet yükselir.
- Ton kayması: yardımcı bazı boyarmaddeleri diğerlerinden daha fazla geciktirirse kombinasyonun dengesi bozulur.
- Çökelti ve lekeler: katyonik ürün veya sert su ile uyumsuzluk.
- Yıkama sonrası haslık sorunları: hidrolize boyarmadde kumaşta kalırsa yaş sürtme ve yıkama haslığı düşer.
- Tekrarlanabilirlik kaybı: ilk seferde doğru boyama oranı düşer, ek işlem ve renk düzeltme artar.
Bölüm 3 – Asit Boyarmadde ile Naylon (PA) Boyama
S7. Naylonda düzgünsüzlük neden bu kadar kritik?
Naylon boyamada iki temel risk vardır:
- Kritik sıcaklık aralığı: Boyarmadde kabaca 60–85 °C arasında çok hızlı çeker.
- Enine bant (barre): Lifteki amin uç grubu sayısı ve fiziksel yapı (iplik çekim oranı, ısıl geçmiş, iplik gerginliği) partiden partiye ve hatta iplikten ipliğe farklıdır. Örme kumaşta bu farklar sıra yönünde, enine bantlar şeklinde görünür.
Egalizatör burada hem çekişi yavaşlatmak hem de bu yapısal farkları örtmek için kullanılır.
S8. Naylonda hangi egalizatör tipi ne zaman seçilir?
- Anyonik (life afinitesi olan) egalizatör: Lifteki amin gruplarını geçici olarak işgal eder ve boyarmaddeyle yarışır. Kimyasal kökenli enine bandı örtmede en etkilidir. Özellikle açık ve orta tonlarda tercih edilir. Koyu tonlarda fazla kullanılırsa bağlanma noktalarını bloke ederek boyarmadde çekişini engeller.
- Zayıf katyonik veya amfoterik (boyarmaddeye afinitesi olan) egalizatör: Boyarmadde ile kompleks yaparak geciktirir ve migrasyonu artırır. Migrasyonu zayıf boyarmaddelerde (yüksek molekül ağırlıklı dinkleme tipi asit boyalar ve 1:2 metal kompleks boyalar) daha uygundur.
- Kombine ürünler: İki mekanizmayı birlikte içerir. Geniş ton aralığında güvenli çalışmak için yaygındır.
S9. Naylonda seçimde hangi kriterlere bakmalı?
- Boyarmadde tipi: Egalizesi iyi olan asit boyarmaddeler kendiliğinden iyi migrasyon yapar ve az yardımcıyla çalışır. Dinkleme tipi asit boyalar ve metal kompleks boyalar zor egalize olur ve daha bilinçli yardımcı seçimi ister.
- Ton derinliği: Açık tonda yüksek egalizatör dozu, koyu tonda düşük doz veya bloke etmeyen tip seçilir.
- Kombinasyon davranışı (bloke etme): Bazı boyarmaddeler lif üzerinde birbiriyle yarışır. Yanlış egalizatör bu yarışı bir boyarmaddenin lehine bozarak tonu kaydırır. Bu nedenle tek boyarmaddeyle değil gerçek kombinasyonla test yapılmalıdır.
- pH yönetimi ile uyum: Yavaş pH düşüşü sağlayan asit donörlerle çalışılıyorsa egalizatörün bu pH aralığındaki etkinliği kontrol edilmelidir.
- PA/elastan karışımları: Elastanın lekelenmesini artırmayan, yıkanabilir ürünler tercih edilmelidir.
- Uyumluluk: Anyonik ve katyonik yardımcılar aynı banyoda birbirini nötralize eder ve çöker. Fiksatör ile uyumu kontrol edilmelidir.
S10. Naylonda yanlış seçimin sonuçları nelerdir?
- Enine bant görünür kalır: Örneğin yalnızca boyarmaddeye afinitesi olan ürün kullanmak kimyasal kökenli enine bandı örtmez.
- Ton derinliğine ulaşılamaz: Aşırı anyonik egalizatör bağlanma noktalarını bloke eder.
- Ton kayması: Kombinasyonda bir boyarmadde diğerinden fazla geciktirilir. Renk partiden partiye değişir.
- Banyo tüketimi düşük kalır: Atık suda boyarmadde yükü artar ve renk tekrarlanabilirliği bozulur.
- Çökelti ve lekeler: İyonik uyumsuzluk.
- Haslık kaybı: Lif üzerinde kalan yardımcı yaş haslıkları olumsuz etkileyebilir.
Bölüm 4 – Dispers Boyarmadde ile Polyester (PES) Boyama
S11. Polyesterde egalizatörden beklenen görevler nelerdir?
Polyesterde egalizatörün üç görevi vardır:
- Dispersiyon stabilitesi: Dispers boyarmadde suda çözünmez, ince partiküller hâlinde dağılmış durumdadır. Yüksek sıcaklıkta (130 °C civarı) bu partiküller topaklanırsa kumaşta boyarmadde lekeleri ve noktalar oluşur.
- Geciktirme: Kabaca 90–120 °C aralığında hızlı çekişi kontrol etmek. BB-OS PES/elastan proses rehberinde bu nedenle 90–120 °C arası ısıtma 1–1,5 °C/dk ile yavaşlatılır; uygun hız boyanın molekül büyüklüğüne ve dispergatör/egalizatörün kimyasal yapısına bağlıdır [2].
- Migrasyon: En yüksek sıcaklıkta bekleme sırasında boyarmadde dağılımını eşitlemek.
S12. Polyesterde hangi tip ürünler var, farkları ne?
- Anyonik dispergatör/egalizatörler: Örneğin naftalin sülfonat ve lignosülfonat türevleri. Ağırlıklı olarak dispersiyon stabilitesi sağlarlar.
- Noniyonik etoksilat esaslı egalizatörler: Geciktirme ve migrasyon sağlarlar. Bulanma noktaları düşükse yüksek sıcaklıkta banyodan ayrılır ve boyarmaddeyi yanında sürükleyerek topaklanmaya yol açabilirler.
- Taşıyıcı içerikli veya ester esaslı migrasyon artırıcılar: Lifi şişirerek migrasyonu artırırlar. Bazı eski tip taşıyıcılar ekoloji, koku ve haslık açısından sorunludur.
- Kombine formülasyonlar: Anyonik ve noniyonik bileşenler bir arada. Uygulamada en yaygın kullanılan tiptir.
S13. Polyesterde seçim kriterleri nelerdir?
- Yüksek sıcaklıkta dispersiyon stabilitesi: Boyarmadde ve egalizatör içeren banyo HT şartlarında bekletildikten sonra filtre kâğıdından süzülür. Kâğıt üzerinde topak kalmamalıdır. Bu, en kritik testtir.
- Migrasyon gücü: Boyanmış numune ile boyanmamış numune birlikte boş banyoda işlenir. Boyanmamış parçanın aldığı renk ölçülür.
- Verime etkisi: Güçlü migrasyon artırıcılar boyarmaddeyi banyoda tutarak renk verimini düşürebilir. Özellikle koyu tonlarda önemlidir. Polyester bobin boyama üzerine yapılan bir işletme çalışmasında, seçilen egalizatörün düşük konsantrasyonu yetersiz kalmış, fazlası ise çekim hızını ve renk koyuluğunu fazla düşürmüştür [1].
- Termomigrasyon ve haslık: Lif içinde veya yüzeyinde kalan egalizatör, sonraki ram ve termofiksaj işlemlerinde boyarmaddenin yüzeye göçmesine yol açabilir. Sonuçta yaş sürtme, yıkama ve süblimasyon haslığı düşer. Bitim ramözünde uygulanan yumuşatıcı da bu göçü etkiler (bkz. BB-OS “Hidrofil Silikon” yazısı).
- Köpük: Jet makinelerde düşük köpük şarttır.
- Oligomer davranışı: Bazı yardımcılar oligomerin banyoda dağılmasını destekler, bazıları ise oligomer birikimini kötüleştirebilir.
- PES/elastan: Elastan zarar görmesin diye daha düşük sıcaklıkta (ör. 120 °C) boyandığında migrasyon zayıflar. Bu durumda egalizatörün geciktirme gücü daha önemli hâle gelir. Standart PET/spandeks karışımında PET'in boya alımının 90–100 °C'de düşük kaldığı, 110–130 °C'de arttığı ve elastan lekelenmesinin boya molekülüne ve sıcaklığa göre değiştiği gösterilmiştir [3]. Ayrıca elastan lekelenmesi ve redüktif yıkama ile temizlenebilirlik dikkate alınmalıdır.
- Ekoloji: APEO içermeyen, ZDHC MRSL (güncel sürüm V3.1) ve müşteri RSL şartlarını karşılayan, düşük kokulu ve biyolojik olarak parçalanabilir ürün tercih edilmelidir.
S14. Polyesterde yanlış seçimin sonuçları nelerdir?
- Boyarmadde lekeleri, noktalar ve katran benzeri birikintiler: dispersiyonun yüksek sıcaklıkta bozulması.
- Düzgünsüz boyama ve kenar-orta farkı: yetersiz geciktirme veya migrasyon.
- Açık ve hedeften sapan ton: aşırı migrasyon artırıcı nedeniyle verim kaybı.
- Haslık şikâyetleri: özellikle termofiksaj sonrası termomigrasyon.
- Makine kirliliği: oligomer ve boyarmadde birikintileri, sık makine temizliği ihtiyacı.
- Müşteri ret riski: kısıtlı kimyasal içeren ürün kullanımı.
Bölüm 5 – Ortak Seçim Kriterleri ve Test Yaklaşımı
S15. Liften bağımsız olarak doğru seçim için bakılması gereken kriterler nelerdir?
- Lif ve boyarmadde sınıfı ile uyum: Ürünün hangi sistem için tasarlandığı teknik föyde açıkça yazmalıdır.
- İyonik karakter: Banyodaki diğer yardımcılarla (iyon tutucu, dispergatör, kırık önleyici, köpük kesici) uyum.
- Mekanizma: Sorununuz hızlı çekiş ise geciktirici, düzeltme ihtiyacı ise migrasyon artırıcı.
- Ton derinliği aralığı: Açık tonda yeterli, koyu tonda verimi düşürmeyen.
- Proses şartlarında stabilite: Sıcaklık, pH, elektrolit, su sertliği.
- Makine tipi ve flotte oranı: Jet ve overflow için köpük, bobin boyama için filtrasyon ve dispersiyon.
- Verim ve haslığa etkisi.
- Tekrarlanabilirlik: Partiler arası fark olmadan aynı sonucu verebilmesi.
- Ekoloji ve mevzuat: APEO, MRSL ve atık su KOİ yükü.
- Gerçek maliyet: Kilo fiyatı değil, parti başı maliyet ve tamir/düzeltme maliyetine etkisi.
S16. Laboratuvarda hangi testlerle karar vermeliyiz?
- Geciktirme eğrisi: Egalizatörlü ve egalizatörsüz banyolardan farklı sıcaklık ve sürelerde numune alınır. Banyo tüketimi veya kumaş rengi ölçülür. Hangi ürünün kritik bölgede çekişi gerçekten yavaşlattığı görülür.
- Migrasyon testi: Boyalı ve boyasız numune birlikte işlenir.
- Verim testi: Aynı reçete egalizatörlü ve egalizatörsüz boyanır, spektrofotometrede renk farkı ve renk kuvveti ölçülür.
- Dispersiyon stabilitesi testi: Özellikle polyesterde yüksek sıcaklıkta filtre testi.
- Kombinasyon testi: Tek boyarmadde ile değil üretimdeki gerçek ikili veya üçlü kombinasyon ile yapılır.
- Köpük testi: Proses sıcaklığında sirkülasyon ve köpük yüksekliği ölçümü.
- Enine bant örtme testi (naylon): Enine bant hatası bilinen kumaş üzerinde karşılaştırma.
- Haslık testleri: Yıkama, sürtme ve termofiksaj sonrası haslık.
Laboratuvar sonucu olumluysa üretimde önce küçük bir parti ile doğrulama yapılmalı, sonra standart reçeteye alınmalıdır.
S17. Dozaj nasıl belirlenmeli?
Dozaj ürün tipine, ton derinliğine, flotte oranına ve makineye göre değişir. Bu yüzden genel bir sayı vermek yanıltıcı olur. Ana kural şudur: açık tonda daha yüksek, koyu tonda daha düşük egalizatör dozu kullanılır. Başlangıç değeri üreticinin teknik föyünden alınmalı, kendi makine ve su şartlarınızda geciktirme eğrisi ve verim testi ile en uygun değere getirilmelidir.
Dozajın g/L mi yoksa kumaş ağırlığına göre % mi verildiğine dikkat edilmelidir. Flotte oranı değiştiğinde bu ikisi farklı sonuç verir.
Özet Tablo
| Reaktif / Pamuk | Asit / Naylon | Dispers / Polyester | |
|---|---|---|---|
| Düzgünlüğün ana belirleyicisi | Tuz ve alkali dozajı, boyarmadde uyumu | Kritik sıcaklık ve pH kontrolü, enine bant | Isıtma rampası, dispersiyon, migrasyon |
| Egalizatör tipi | Boyarmaddeye hafif afiniteli, elektrolit ve alkali stabilitesi yüksek, katyonik olmayan | Anyonik (life afiniteli), amfoterik veya zayıf katyonik (boyarmaddeye afiniteli), kombine | Anyonik dispergatör + noniyonik, ester esaslı migrasyon artırıcı |
| En kritik risk | Verim ve fiksaj kaybı, çökelti | Bloke etme, ton kayması, enine bant | Yüksek sıcaklıkta dispersiyon bozulması, termomigrasyon |
| Kritik test | Verim ve kombinasyon testi | Geciktirme eğrisi, enine bant örtme testi | Yüksek sıcaklık filtre testi, migrasyon, haslık |
Tablo 1 — Lif ve boyarmadde sınıfına göre egalizatör seçiminin özeti
Kaynaklar
- Köken, A. (2012). Gerçek zamanlı spektrofotometrik analiz teknolojisi yardımıyla dispers boyama proseslerinin optimizasyonu (Yüksek lisans tezi, Danışman: Prof. Dr. M. Kanık). Uludağ Üniversitesi Fen Bilimleri Enstitüsü. SAN-TEZ 00579.STZ.2010-1. Ücretsiz tam metin: Bağlantı. Yaş notu: Gerçek işletme koşullarında egalizatör konsantrasyonu ile çekim hızı arasındaki ilişkiyi ölçen, ücretsiz erişilebilen Türkçe deneysel çalışma olduğu için korunmuştur; daha yeni eşdeğeri bulunduğunda değiştirilecektir.
- BB-OS. Örme Polyester / Elastan Boyahane Proses Rehberi (güncelleme: 12 Ekim 2026). Bağlantı
- Rahman, M. M. ve ark. (2025). Low-Temperature Dyeing of Chemically Modified PET/Spandex Blends. Molecules, 30(17), 3578. doi:10.3390/molecules30173578. Ücretsiz tam metin (CC BY): Bağlantı